 0


Berita Industri
Rumah / Berita / Berita Industri / Bagaimana Bantalan Bola Dibuat? Proses Pembuatan Lengkap, Langkah demi Langkah

2026-09-21
Bantalan bola menjadi bantalan pada tahap penggilingan, bukan sebelumnya. Penempaan, pembubutan, dan perlakuan panas menyiapkan bentuk baja yang dikeraskan; menggiling dan memukul-mukul lalu mengatur mikron yang menentukan seberapa tenang bantalan berputar, berapa banyak beban yang dibawanya, dan berapa lama bantalan tersebut bertahan. Pemesanan itu penting bagi siapa pun yang membeli bantalan, karena ini menjelaskan di mana letak biayanya, mengapa dua penawaran harga untuk ukuran yang sama bisa sangat berbeda, dan mengapa masalah kualitas biasanya ditelusuri kembali ke beberapa tahap spesifik yang dapat diperiksa.
Buka bantalan 608 yang rusak dari motor kipas atau roda skateboard dan anatominya sangat sederhana: cincin bagian dalam, cincin luar, deretan bola yang mengeras, sangkar yang mencegah bola-bola tersebut bersentuhan, dan lapisan minyak. Pertanyaan manufakturnya adalah bagaimana kelima hal dasar ini dibuat dengan cukup akurat sehingga bisa berjalan dengan kecepatan puluhan ribu putaran per menit. Jawabannya adalah dua jalur produksi paralel – satu untuk cincin, satu untuk bola – yang hanya bertemu pada perakitan akhir.
Panduan ini mengikuti proses lengkap yang dijalankan oleh pabrik bantalan bola dalam alur: pemilihan bahan mentah, penempaan, pembubutan, perlakuan panas, pembuatan bola, penggilingan, penyelesaian akhir, perakitan, dan pengujian batch. Panduan ini juga mencakup bantalan berlapis, kontrol kualitas, pemeriksaan penting sebelum memesan, dan pertanyaan yang paling sering diajukan pembeli. Deskripsi tersebut mencerminkan produksi berdasarkan sistem mutu ISO 9001:2015 di pabrik dengan produksi tahunan sebesar 30 juta set.
Bantalan bola dalam alur berisi empat komponen padat dan satu komponen habis pakai, dan masing-masing mengikuti rute produksi yang sangat berbeda. Perpecahan tersebut adalah kunci untuk memahami perbedaan kualitas di antara para pemasok: setiap komponen memiliki mode kegagalannya masing-masing, dan satu langkah lemah — panas baja yang kotor, bola lunak, jalur yang kasar — sudah cukup untuk menyeret keseluruhan perakitan.
Jalur beban melalui bagian-bagian ini menjelaskan persyaratan presisi. Setiap unit gaya yang berpindah dari poros ke rumah melintasi dua jalur, satu set bola dan lapisan pelumas yang diukur dalam mikron. Jika raceway kasar atau bola keluar dari putaran, tekanan kontak terkonsentrasi pada titik tinggi mikroskopis, dan titik tersebut menjadi titik kelelahan pertama. Inilah sebabnya mengapa produksi bearing tidak hanya sekedar membentuk baja, namun lebih banyak menghilangkan sisa-sisa kesalahan.
Kebanyakan bantalan bola dalam alur di dunia berbahan dasar baja krom — kelas kromium karbon tinggi yang memiliki beberapa nama nasional: AISI 52100 di Amerika Serikat, 100Cr6 di Jerman, SUJ2 di Jepang, dan GCr15 di Tiongkok. Bahan kimianya sengaja dibuat polos, kira-kira 1% karbon dan 1,5% kromium, karena nilainya bukan pada paduan eksotik tetapi pada kebersihannya. Inklusi keras non-logam pada baja kotor bertindak sebagai titik konsentrasi tegangan, dan dalam pengoperasiannya muncul sebagai kebisingan dan pengelupasan kelelahan dini. Inilah sebabnya mengapa pabrik yang serius memverifikasi setiap kumpulan panas yang masuk dengan analisis spektral daripada hanya mempercayai sertifikat pabrik saja.
Nilai tahan karat melayani lingkungan korosif, dan terbagi menjadi dua pilihan yang sangat berbeda. AISI 440C adalah baja tahan karat martensit yang mengeras seperti baja krom, menahan 56-60 HRC sekaligus menahan karat, menjadikannya pilihan standar untuk peralatan makanan, area pencucian, dan produk luar ruangan yang lembab. AISI 304 tidak dapat dikeraskan dengan perlakuan panas sama sekali — ia tetap lunak, di bawah sekitar 200 HB — sehingga bantalan 304 menukar kapasitas beban untuk ketahanan korosi maksimum. Baja karbon berada pada posisi yang sebaliknya: baja ini menurunkan biaya untuk produk ringan seperti mainan dan roda berkecepatan rendah, namun tidak dapat menandingi baja krom dalam hal kekerasan atau umur lelah.
| Bahan | Ciri-ciri utama | Kekerasan yang khas | Kegunaan umum |
|---|---|---|---|
| Baja krom (AISI 52100 / GCr15) | Karbon tinggi ditambah sekitar 1,5% kromium; umur kelelahan rolling yang sangat baik | 60-64 HRC setelah perlakuan panas | Motor, peralatan, perkakas listrik, pompa, suku cadang otomotif |
| Baja karbon | Biaya lebih rendah, presisi lebih rendah, dan umur kelelahan lebih pendek | Di bawah baja krom yang mengeras | Mainan, roda, perangkat keras ringan |
| tahan karat AISI 304 | Austenitik; tidak bisa dikeraskan; ketahanan korosi maksimum | Di bawah sekitar 200 HB (lunak) | Peralatan makanan, area basah dan pencucian dengan muatan sedang |
| tahan karat AISI 440C | Martensit; tahan karat yang dapat dikeraskan dengan ketahanan korosi yang kuat | 56-60 HRC setelah perlakuan panas | Produk food grade dan outdoor membutuhkan kapasitas muatan nyata |
Produksi cincin dan produksi bola dijalankan sebagai dua jalur paralel yang bertemu hanya pada saat perakitan. Pada garis cincin urutannya adalah penempaan, anil, pembubutan, perlakuan panas dan penggilingan; pada garis bola itu adalah cold heading, flashing, heat treatment, grinding dan lapping. Ikhtisar di bawah ini mengikuti urutan yang digunakan di lantai pabrik pabrik bantalan bola dalam alur.
Ketertelusuran berjalan melalui setiap tahap. Setiap billet menyimpan nomor panasnya, setiap batch mencatat pengoperasian tungku, dan setiap daftar pengepakan merujuk pada batch produksi, sehingga bearing yang telah selesai dapat ditelusuri kembali ke sertifikat bajanya. Berdasarkan sistem ISO 9001:2015, hal ini bukanlah dokumen opsional: ketika pelanggan melaporkan kebisingan beberapa bulan kemudian, ketertelusuran menentukan apakah penyebabnya berada di satu lot baja, satu proses perlakuan panas, atau satu pengaturan perakitan — dan perbedaan tersebut menentukan apakah respons yang tepat adalah penyortiran, pengerjaan ulang, atau koreksi proses.
Bola bantalan tidak pernah dipotong menjadi bola. Kawat-kawat tersebut dipukul hingga hampir bulat, kemudian digulung satu sama lain dengan bahan abrasif hingga rata-rata permukaannya rata — sebuah proses koreksi mandiri yang mengubah kawat baja keras menjadi bola-bola bulat dalam sepersekian mikron. Karena bagian-bagiannya terbuat dari baja yang diperkeras, alat pemotong akan langsung aus; pembentukan abrasif adalah satu-satunya cara praktis.
Alasan mengapa proses ini berhasil adalah geometri: bola tidak memiliki sumbu tetap. Bahan ini jatuh bebas di alur dan membuat setiap titik permukaannya terkena bahan abrasif, sehingga titik tinggi selalu menjadi benda berikutnya yang akan terkikis. Bola yang menonjol akan dipukul selanjutnya; proses menghilangkan kesalahannya sendiri. Inilah yang memungkinkan produksi bola secara massal dengan lebih akurat dibandingkan hampir semua komponen mesin lainnya.
Sistem penilaian menempatkan angka pada kebulatan. Dalam konvensi penilaian bola standar, nomor kelas adalah deviasi maksimum yang diperbolehkan dari bola sempurna dalam mikroinci, sehingga Kelas 100 mengizinkan sekitar 2,5 mikron, Kelas 25 mengizinkan 0,64, Kelas 10 mengizinkan 0,25 dan Kelas 5 hanya mengizinkan 0,13. Kebanyakan bantalan alur dalam komersial menggunakan bola Kelas 100; motor peralatan yang senyap dan spindel presisi membenarkan Kelas 10 atau lebih baik. Setiap penurunan skala perataan menambah waktu pemukulan dan biaya pemeriksaan, yang menjadikan perataan bola sebagai salah satu penggerak biaya paling tenang dalam penawaran bearing mana pun.
Kebulatan saja masih belum cukup — bola juga harus sesuai dengan cincinnya. Karena tidak ada proses penggilingan yang dapat diulang secara sempurna, bola yang sudah jadi diurutkan ke dalam kelompok ukuran yang diukur dalam pecahan mikron, dan cincin yang digiling dalam kelompok yang sama dipasangkan dengan kelompok yang mengembalikan jarak internal yang dirancang. Perakitan selektif ini adalah praktik standar di seluruh industri, dan ini merupakan salah satu alasan mengapa pabrik mengukur segala sesuatunya dua kali: sekali untuk menyortir, dan sekali untuk membuktikan.
Penggilingan membentuk baja, tetapi perlakuan panas menentukan apakah baja tersebut dapat bertahan. Raceway yang digerinda sempurna tanpa kekerasan yang tepat akan penyok dan mengelupas karena beban dalam beberapa hari, jadi tungku — bukan mesin penggiling — adalah tempat sepotong baja berbentuk menjadi bahan bantalan.
Untuk baja krom, ring blank dan bola dipanaskan hingga sekitar 840 °C hingga struktur berubah menjadi austenit, dipadamkan dalam minyak dengan cukup cepat untuk mengunci martensit keras, kemudian ditempa mendekati suhu 160 °C untuk menghilangkan tekanan internal. Hasilnya adalah 60-64 HRC: cukup keras untuk menahan kelelahan akibat kontak rolling, cukup kuat untuk tidak retak akibat guncangan. Lewati amarah dan bagian-bagiannya tetap rapuh; sifat mudah marah dan kekerasan menurun seiring dengan masa pakai.
Kontrol pada tahap ini tidak terlihat pada bagian yang sudah jadi dan mahal untuk dipalsukan. Keseragaman suhu tungku, kondisi pendinginan oli, dan waktu perendaman menentukan apakah seluruh batch akan mendarat sesuai spesifikasi atau melayang dengan lembut. Distorsi juga perlu dikelola: cincin yang diberi perlakuan panas akan sedikit melengkung, dan proses tersebut harus menahan lengkungan tersebut di dalam batas penggilingan, jika tidak, garis penggilingan akan menanggung kesalahan tungku dalam siklus tambahan. Nilai presisi menambahkan satu langkah lagi — perlakuan dingin mendalam yang mengubah austenit yang tertahan dan menstabilkan dimensi selama masa pakai.
Target kekerasan setelah perlakuan panas: baja krom (AISI 52100/GCr15) mencapai 60-64 HRC; Baja tahan karat AISI 440C mencapai 56-60 HRC; Baja tahan karat AISI 304 tidak dapat dikeraskan secara menyeluruh dan tetap berada di bawah sekitar 200 HB.
Di sinilah perpecahan stainless menjadi fisik. Bagian 440C melewati tungku yang sama dan keluar dengan kekerasan yang dapat digunakan, sedangkan cincin 304 tidak dapat mengeras sama sekali. Fakta metalurgi tunggal tersebut menjelaskan mengapa bantalan 304 cocok untuk aplikasi basah dan korosif dengan beban sedang, dan mengapa 440C adalah jawabannya ketika aplikasi memerlukan ketahanan terhadap korosi dan kapasitas beban nyata pada saat yang bersamaan.
Setiap cincin yang sampai di garis penggilingan sengaja dibuat terlalu besar. Penggilingan menghilangkan tunjangan tersebut dan, pada saat yang sama, menentukan toleransi yang sebenarnya dibayar oleh pembeli, yang menjadikannya tahap paling berpengaruh di seluruh rantai produksi.
Urutannya tetap: giling permukaannya terlebih dahulu untuk membuat bidang referensi, lalu diameter luar dan lubang, lalu raceway. Cairan pendingin bekerja terus-menerus, karena roda yang kering sesaat dapat membakar permukaannya dan menimbulkan retakan mikro yang tersembunyi di dalam bagian yang tampaknya baik hingga rusak lebih awal. Setelah raceway grinding, proses superfinishing dengan batu halus menurunkan kekasaran permukaan jauh di bawah 0,1 mikron Ra — hasil akhir yang terlihat seperti cermin dan, yang lebih penting, memungkinkan lapisan pelumas terbentuk dan membawa beban dengan baik. Melewatkan atau memperpendek penyelesaian akhir adalah salah satu cara klasik untuk memangkas biaya tanpa terlihat, dan hal ini selalu muncul kembali di kemudian hari sebagai kebisingan dan memperpendek umur.
| kelas ISO | Setara dengan ABEC | Apa yang diperketatnya | Aplikasi yang umum |
|---|---|---|---|
| P0 | ABEC 1 | Toleransi dimensi standar | Motor umum, peralatan, perkakas listrik, pompa |
| hal6 | ABEC 3 | Toleransi runout dan lebar lebih ketat | Motor yang lebih baik, peralatan listrik, gearbox |
| hal5 | ABEC 5 | Kontrol runout tingkat mikron | Spindel peralatan mesin, instrumen presisi |
| hal4 | ABEC7 | Geometri yang sangat ketat untuk kecepatan tinggi | Spindel berkecepatan tinggi, ruang angkasa, alat genggam gigi |
Memilih kelas adalah keputusan biaya, bukan simbol status. Motor peralatan, pompa air atau perkakas listrik biasanya bekerja dengan benar pada P0 (ABEC 1); membayar P5 membeli toleransi yang tidak pernah digunakan aplikasi. Spindel peralatan mesin, motor berkecepatan tinggi, dan instrumen pengukuran adalah contoh di mana P5 dan P4 benar-benar mendapatkan keuntungannya. Ketika dua kutipan untuk ukuran yang sama berbeda secara tajam, kelas toleransi adalah salah satu item pertama yang dikonfirmasi secara tertulis — tepat di belakang spesifikasi baja.
Perakitan itu singkat waktunya dan lama akibatnya. Dua jalur produksi paralel bertemu, dan bagian bearing yang paling murah — sangkar, gemuk, dan segel — akhirnya menentukan sebagian besar perilakunya di dunia nyata.
Sangkar baja yang dicap adalah standar pada bantalan alur dalam kecil: murah, kaku, dan dipaku menjadi satu dari dua bagian. Sangkar nilon bekerja lebih tenang dan tidak berkarat, itulah sebabnya sangkar nilon mendominasi bantalan peralatan dengan kebisingan rendah, dengan batas suhu tertinggi sekitar 120 °C. Kuningan muncul dalam bantalan yang lebih besar atau khusus yang mengutamakan kekuatan dan ketahanan panas.
Cincin dan bola bertemu dalam kelompok yang cocok. Kelompok ukuran bola dipilih berdasarkan jalur yang diukur sehingga bantalan yang dirakit mendarat di dalam jarak bebas internal yang dirancang — gerakan bebas kecil di antara cincin yang menyusut saat bantalan dipasang dan memanas. Izin standar (C0) cocok untuk sebagian besar aplikasi; jarak bebas C3 yang lebih besar ditentukan ketika cincin bagian dalam menjadi panas atau terpasang erat pada poros. Bola dimasukkan ke dalam celah di antara cincin yang digeser, ditempatkan secara merata, dan kantong sangkar dipasang atau dipaku di sekelilingnya sebelum bantalan yang dirakit menjalani pencucian terakhir — karena sisa penggilingan yang tertinggal di dalam merupakan sumber kebisingan yang tidak dapat dihilangkan oleh segel.
Gemuk mengisi sekitar seperempat hingga sepertiga ruang internal yang kosong. Terlalu sedikit maka bantalan akan bergerak menuju kontak logam dengan cepat; terlalu banyak dan pengadukan meningkatkan suhu dan kebisingan. Bagi pembeli, spesifikasi gemuk perlu dikonfirmasikan secara eksplisit, karena spesifikasi gemuk ini menetapkan batas kecepatan, perilaku suhu rendah, dan masa pakai produk jadi yang bebas perawatan.
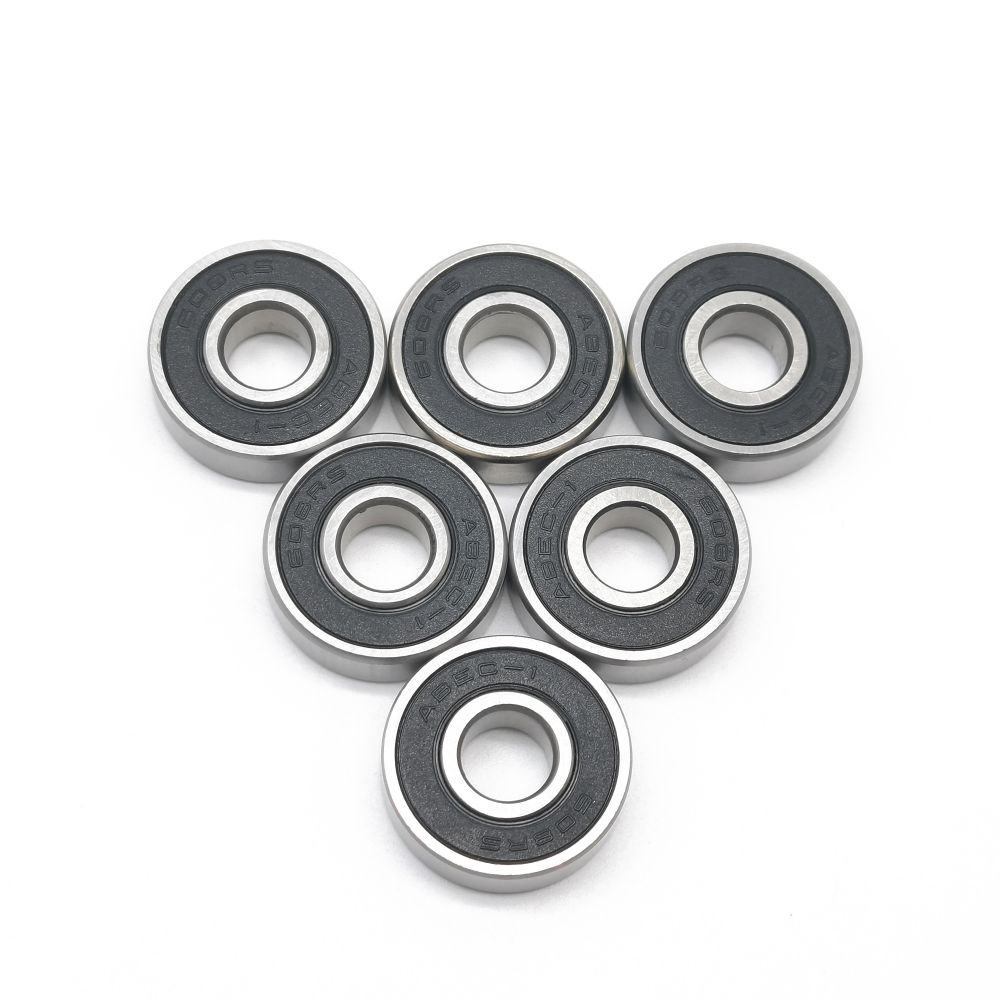
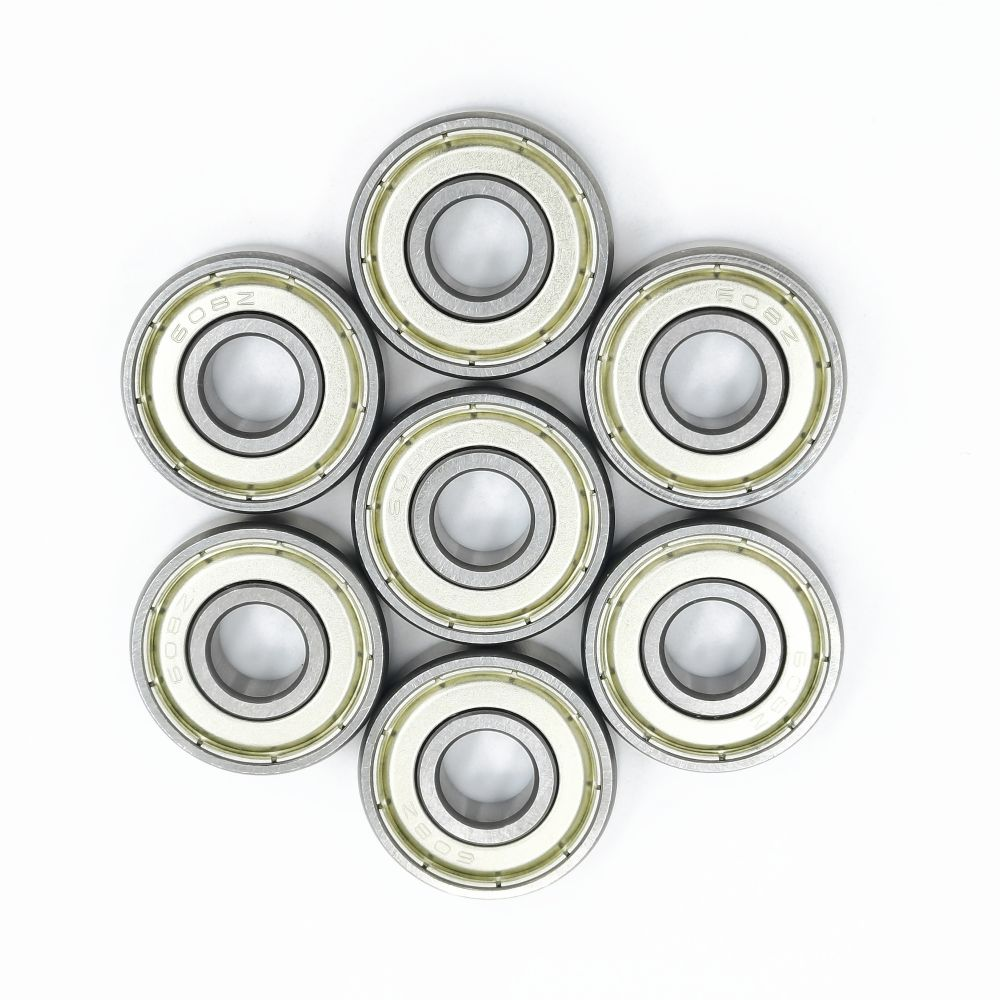
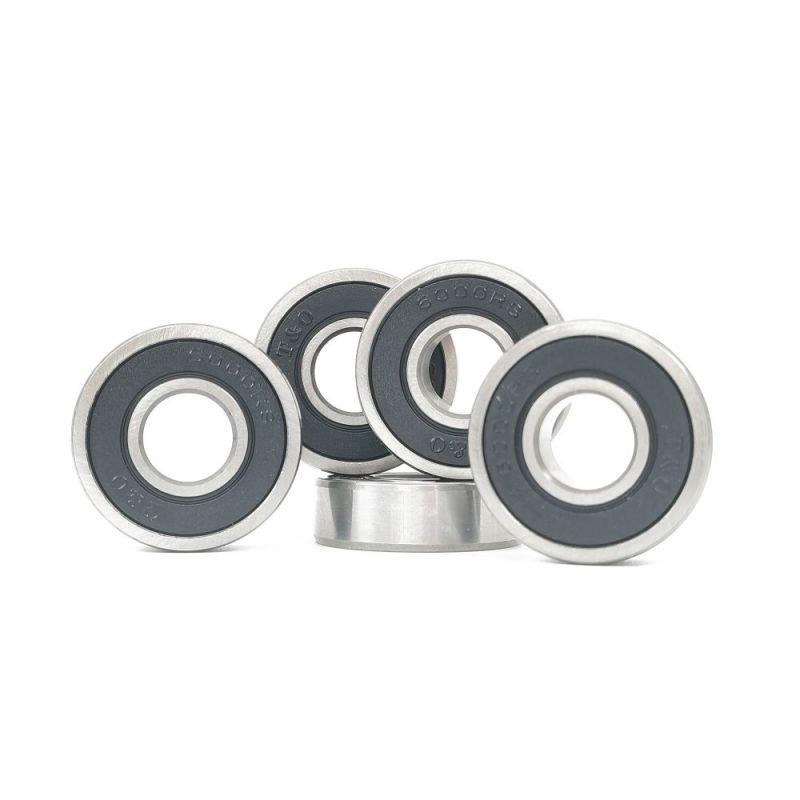
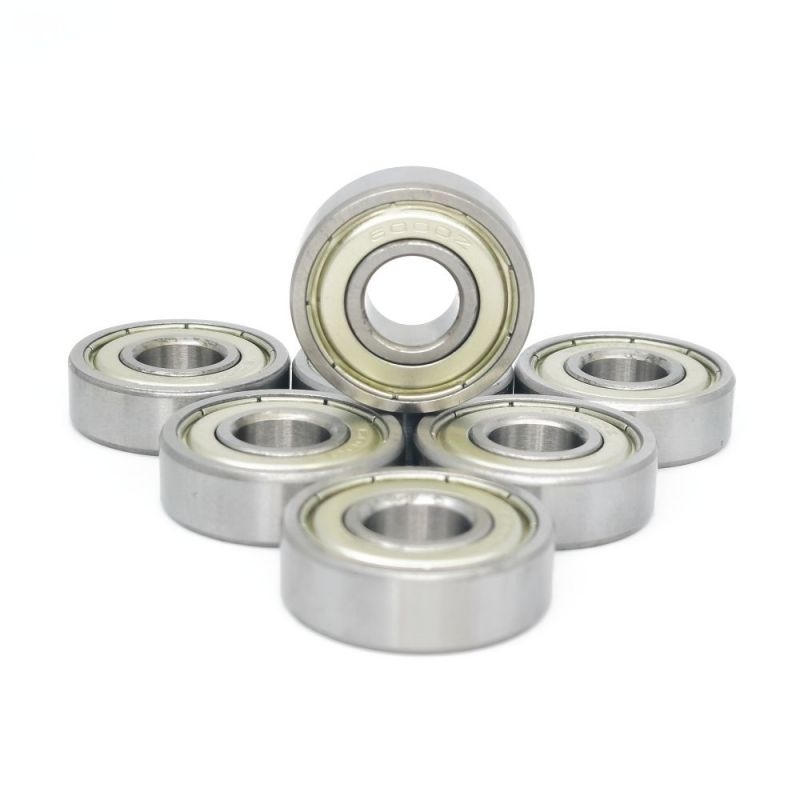
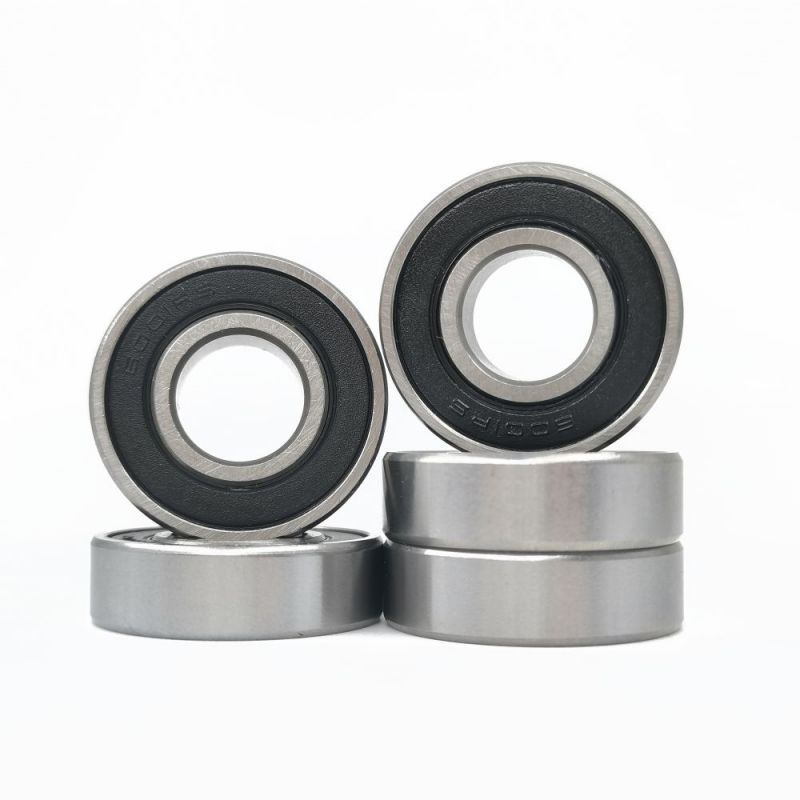
ZZ berarti dua pelindung logam: non-kontak, hambatan minimal, efektif melawan debu kasar, dan moderat terhadap air. 2RS berarti dua segel karet, biasanya NBR, yang bersentuhan ringan dengan cincin bagian dalam: jauh lebih baik dalam menahan debu halus dan kelembapan, torsi pengoperasian sedikit lebih tinggi, dan batas suhu praktis sekitar 110 °C. Pilihan yang tepat adalah lingkungan — kondisi kering, cepat dan bersih condong ke arah ZZ; peralatan yang basah, berdebu, atau dicuci condong ke arah 2RS.
Hasil klasik dari proses ini 608ZZ Bantalan Bola Alur Dalam Tersegel Besi Ganda Bantalan baja krom 8 x 22 x 7 mm dengan pelindung logam ganda — ukuran kecil yang paling umum digunakan pada motor, perkakas, dan perangkat keras. Lihat spesifikasi produkSebelum pengepakan, grade dengan kebisingan rendah melewati pengujian getaran 100% sedangkan grade standar diperiksa dengan pengambilan sampel. Setiap bantalan menerima lapisan oli pencegah karat dan kemasan tertutup. Pelestarian adalah bagian dari produksi, bukan sebuah renungan: bantalan sempurna secara dimensi yang berkarat di gudang lembab sebelum pemasangan masih dianggap sebagai pengiriman yang cacat.
Beberapa bantalan dirancang agar senyap dan ramah permukaan, bukan terlalu keras, dan hal ini dicapai dengan proses pencetakan kedua yang membungkus cincin luar dengan plastik atau poliuretan.
Bantalan dasar — biasanya berukuran seri 608, 626 atau 6000 — dicuci dan dipasang ke dalam inti cetakan. Plastik cair atau poliuretan termoplastik disuntikkan di sekeliling cincin bagian luar, diikatkan ke cincin tersebut saat mendingin, dan keluar dengan profil kerja yang dibentuk dalam langkah yang sama: tapak datar untuk roller, alur V atau alur U untuk jalur geser, dengan warna seperti putih, hitam, oranye, dan hijau yang digunakan pelanggan agar lini produk mereka dapat dikenali secara sekilas.
Lapisan tersebut mengubah perilaku seluruh roda. Lapisan plastik dan PU meredam kebisingan logam yang ditransmisikan oleh baja keras ke rangka furnitur, pintu geser, jendela, dan struktur konveyor; mereka melindungi permukaan gulungan bantalan dari goresan dan keausan; dan poliuretan menambahkan cengkeraman plus penyerapan guncangan untuk troli dan roda pengangkut, yang biasanya ditentukan dalam pita kekerasan 85-95 Shore A. Pada furnitur, produk bayi, dan perangkat keras rumah, lapisan yang dilapisi sering kali menjadi pembeda antara produk yang terasa murah dan produk yang terasa sudah jadi.
Risiko teknisnya adalah adhesi. Lapisan yang memiliki ikatan yang buruk dapat terkelupas setelah berminggu-minggu penggulungan, dan meskipun kegagalan tersebut tampaknya disebabkan oleh masalah lapisan, penyebab utamanya biasanya adalah persiapan permukaan, bahan kimia pengikat, atau desain cetakan. Produsen yang andal memperlakukan pelapisan sebagai suatu proses dengan inspeksinya sendiri — uji tarik pada sampel, jadwal pemeliharaan cetakan, dan pemeriksaan kekerasan pada lapisan yang diawetkan — bukan sebagai operasi pencelupan sederhana.
Contoh bantalan berlapis PU608267 Bantalan Bola Alur Dalam Dilapisi PU Bantalan dasar 608 dengan lapisan poliuretan yang dibentuk untuk pengoperasian yang tenang dan perlindungan permukaan pada roller dan sistem geser. Lihat spesifikasi produkPabrik yang dapat diandalkan melakukan pengujian tiga kali: pada baja yang masuk, pada tahap pemesinan kritis, dan pada bantalan yang sudah jadi. Menghapus salah satu dari tiga lapisan untuk menghemat biaya pada akhirnya akan muncul sebagai keluhan kebisingan, masa pakai yang lebih pendek, atau pengembalian lapangan.
Kebisingan patut mendapat perhatian khusus karena merupakan keluhan kualitas yang paling umum terjadi pada produk jadi, dan hal ini ditentukan oleh kombinasi beberapa faktor — kualitas bola, hasil akhir raceway, kebersihan, dan gemuk — bukan hanya berdasarkan pengukuran tunggal. Menilai 100% produksi dengan kebisingan rendah adalah hal yang membedakan bearing yang berdengung dengan bearing yang merengek, dan teknik di baliknya membentuk disiplin tersendiri; artikel ini di bagaimana pabrik mengontrol kebisingan dan getaran bantalan bola dalam alur membahasnya secara rinci.
Ketertelusuran batch menutup loop. Setiap batch produksi terhubung ke depan dari nomor panas baja dan ke belakang dari daftar pengepakan, sehingga ketika pelanggan melaporkan masalah beberapa bulan setelah pengiriman, pabrik dapat mengisolasi batch yang terkena dampak alih-alih hanya menebak-nebak. Kemampuan tersebut tetap tidak terlihat hingga diperlukan – dan pada hari itulah kemampuan tersebut memutuskan apakah suatu klaim dapat diselesaikan dalam beberapa hari atau diperdebatkan dalam waktu berbulan-bulan.
Dua penawaran untuk ukuran 608 yang sama dapat berbeda sepertiganya, dan kedua pemasok bisa sepenuhnya jujur. Perbedaannya hampir selalu tersembunyi di lima tempat, sehingga kebiasaan praktisnya adalah mencatat masing-masing tempat secara tertulis sebelum membandingkan harga.
Setiap baris yang tidak dicentang merupakan risiko pengadaan yang terdokumentasi. Baja yang spesifikasinya lebih rendah berubah menjadi keluhan kebisingan pada motor jadi; penilaian getaran yang hilang berubah menjadi pengembalian dari produk ritel; segel yang salah berubah menjadi pengikisan lemak pada peralatan basah. Tak satu pun dari risiko ini muncul dalam daftar harga, itulah sebabnya risiko tersebut dimasukkan dalam konfirmasi pesanan.
Latihan yang berguna adalah menanyakan tiga pertanyaan yang sama kepada masing-masing pemasok — baja apa, kekerasan apa, tingkat getaran apa — dan meminta laporan yang mendukung jawabannya. Pemasok yang melakukan pengujian secara teratur menjawab dengan dokumen dalam hitungan jam; pemasok yang mengandalkan klaim menjawab dengan kata sifat. Kecepatan dan isi balasan tersebut memberi tahu Anda lebih banyak tentang pabrik tersebut dibandingkan halaman katalog mana pun.
Ukuran katalog standar mencakup sebagian besar aplikasi, namun pesanan dengan nilai tertinggi sering kali dimulai dengan gambar pelanggan yang tidak cocok dengan katalog apa pun — dan di situlah kedalaman proses pabrik menjadi terlihat.
Pekerjaan non-standar mengikuti rute yang tetap: penarikan gambar atau peninjauan sampel, konfirmasi kelayakan bahan dan toleransi, persiapan perkakas, produksi sampel, persetujuan, kemudian pembuatan batch dengan sistem inspeksi yang sama dengan suku cadang standar. Permintaan yang umum mencakup cincin bagian dalam yang diperpanjang pada satu atau kedua sisi untuk pengaturan pemasangan khusus, versi dua baris dengan ukuran kecil, lebar khusus, dan bantalan berlapis dengan profil atau warna tapak khusus.
Keputusan untuk menyesuaikan sebagian besar bersifat ekonomi. Jika bantalan standar dapat disesuaikan dengan spacer atau sedikit perubahan desain, rute tersebut biasanya lebih murah dan lebih cepat. Jika arsitektur mesin bergantung pada suku cadang khusus — seperti yang sering terjadi pada motor, sistem geser, dan peralatan konveyor — maka sumber non-standar yang terbukti lebih baik daripada mendesain ulang produk sesuai ukuran katalog. Kisaran suku cadang cincin diperpanjang, dimensi khusus, dan tanah presisi tersedia sebagai bantalan presisi non-standar yang disesuaikan menunjukkan seberapa luas kategori tersebut dijalankan dalam praktiknya.
Sebagian besar terbuat dari baja krom karbon tinggi, kelas AISI 52100 (juga dijual sebagai 100Cr6, SUJ2 atau GCr15), diberi perlakuan panas hingga 60-64 HRC. Lingkungan korosif menggunakan baja tahan karat AISI 440C untuk kekerasan dengan ketahanan karat, atau AISI 304 ketika ketahanan korosi maksimum lebih penting daripada kapasitas beban. Baja karbon muncul terutama pada produk ringan dan berbiaya rendah.
Bola-bola tersebut dibuat dengan kepala dingin dari kawat dengan jahitan kilat, dikilat halus, diberi perlakuan panas, kemudian digiling dan diletakkan di antara pelat beralur. Karena bola berputar bebas dan acak dalam alur tersebut, setiap titik permukaan bertemu dengan bahan abrasif secara merata, dan titik tinggi akan terkikis hingga rata-rata bola keluar. Hasilnya dinilai: Kelas 100 memungkinkan deviasi sekitar 2,5 mikron, Kelas 10 memungkinkan 0,25.
Lebih tinggi berarti lebih tepat, bukan lebih baik secara universal. Kelas ABEC (atau ISO P) hanya menentukan toleransi dimensi dan pengoperasian — bukan kualitas baja, kebisingan, segel, atau pelumasan. Kebanyakan motor, pompa dan peralatan bekerja dengan benar pada P0/ABEC 1; membayar untuk P5 atau lebih masuk akal terutama untuk spindel berkecepatan tinggi atau presisi. Cocokkan kelas dengan aplikasi dan tuliskan pada pesanan.
ZZ menggunakan dua pelindung logam non-kontak: hambatan rendah, tahan terhadap debu kasar, dan perlindungan air sederhana. 2RS menggunakan dua segel kontak karet yang menyentuh cincin bagian dalam: jauh lebih baik terhadap debu halus dan kelembapan, torsi sedikit lebih tinggi, dan batas suhu praktis sekitar 110 °C. Lingkungan yang kering, cepat, dan bersih cocok untuk ZZ; lingkungan basah atau berdebu sesuai dengan 2RS.
Lapisan tersebut, dibentuk di sekeliling cincin luar, meredam kebisingan, melindungi permukaan tempat bantalan menggelinding, dan — dengan PU — menambah cengkeraman dan penyerapan guncangan pada troli dan konveyor. Profil seperti alur V, alur U, dan tapak datar dibentuk langsung di cetakan, dan warna membantu mengidentifikasi lini produk. Kualitas lapisan terutama bergantung pada daya rekat, itulah sebabnya pengujian tarikan sampel penting.
Ya. Pabrik dengan kemampuan non-standar secara rutin membuat cincin bagian dalam yang diperpanjang, lebar khusus, versi baris ganda, dan desain berlapis atau beralur dari gambar atau sampel pelanggan. Rutenya adalah peninjauan gambar, kelayakan dan perkakas, persetujuan sampel, lalu produksi batch — jadi pertanyaan praktis yang harus ditanyakan kepada pemasok adalah tentang waktu tunggu sampel dan pemeriksaan yang diterapkan pada batch khusus.


Produk
Hubungi kami
Situs seluler
Copyright© Zhejiang Yingfei Biotechnology Co., Ltd. All Rights Reserved